Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Správy
Ktoré oceľové materiály sú vhodné na výrobu cementobetónových tehlových foriem?
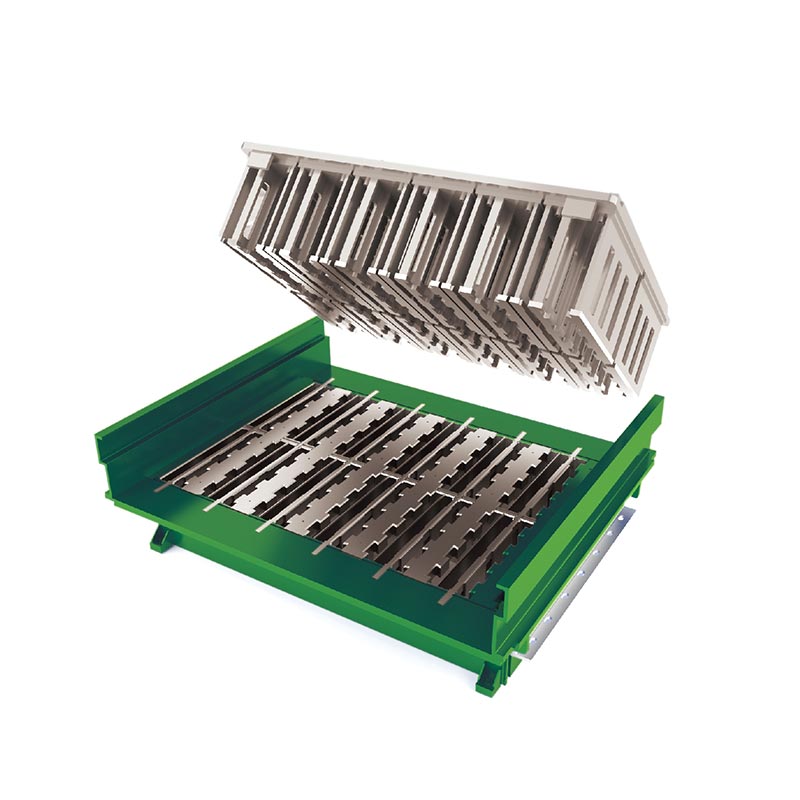
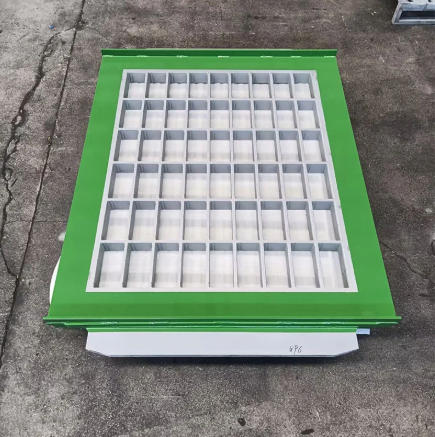
Manažér blokového závodu, ktorý stojí pred rozhodnutím o výmene formy, je konfrontovaný s mätúcim množstvom druhov ocele. Pôvodná forma vydržala 80 000 cyklov a náhrada uvádza "55# mangánová oceľ." Konkurenčný dodávateľ ponúka „oceľ 16 Mn“ za nižšiu cenu a tretí ponúka „legovanú oceľ nauhličenú vo vákuu“ so zárukou 100 000 cyklov. Špecifikácie znejú podobne, ale výkonnostné rozdiely nie sú. AForma na cementový betónnie je jednoduchý oceľový plech. Ide o opotrebovaný komponent, ktorý musí odolávať abrazívnemu agregátu, odolávať vysokofrekvenčným vibráciám, udržiavať rozmerovú presnosť pod tlakom a prežiť státisíce tvarovacích cyklov. Vybraná oceľ určuje, či forma dosiahne svoju menovitú životnosť alebo predčasne zlyhá, a rozdiel medzi dobrou a zlou formou sa meria v prestojoch vo výrobe, kvalite blokov a frekvencii výmeny.
Táto príručka je napísaná pre kupujúcich, ktorí potrebujú urobiť informované rozhodnutie o oceľových materiáloch na výrobu cementobetónových tehlových foriem. Porovnáme druhy ocele bežne používané v priemysle, vysvetlíme úlohu tepelného spracovania a nauhličovania, prediskutujeme kompromisy medzi tvrdosťou a húževnatosťou a poskytneme kritériá na hodnotenie materiálových nárokov dodávateľa foriem. Poskytneme tiež podrobné parametre produktov z našej továrne v PRO Industry Group Co., Ltd., vrátane materiálových špecifikácií a procesov tepelného spracovania, ktoré používame pre naše formy. Či už získavate formy pre duté bloky, dlažby, obrubníky alebo špecializované betónové výrobky, táto príručka vám pomôže vybrať materiál formy, ktorý zodpovedá vašim výrobným podmienkam a vašim cieľovým nákladom.
Obsah
- 1. Aké sú bežné triedy ocele používané pri výrobe cementobetónových tehlových foriem?
- 2. Prečo je mangánová oceľ stále priemyselným štandardom pre rámy foriem?
- 3. Kedy legovaná oceľ s vákuovým nauhličovaním odôvodňuje jej vyššie náklady?
- 4. Ako tepelné spracovanie určuje rovnováhu tvrdosti a húževnatosti?
- 5. Aké sú materiálne kompromisy medzi nákladmi a životnosťou?
- 6. Ako hodnotíte materiálové nároky dodávateľa foriem?
- 7. Aké sú kľúčové parametre produktu z našej továrne?
- 8. Často kladené otázky (FAQ)
- 9. Záver
1. Aké sú bežné triedy ocele používané pri výrobe cementobetónových tehlových foriem?
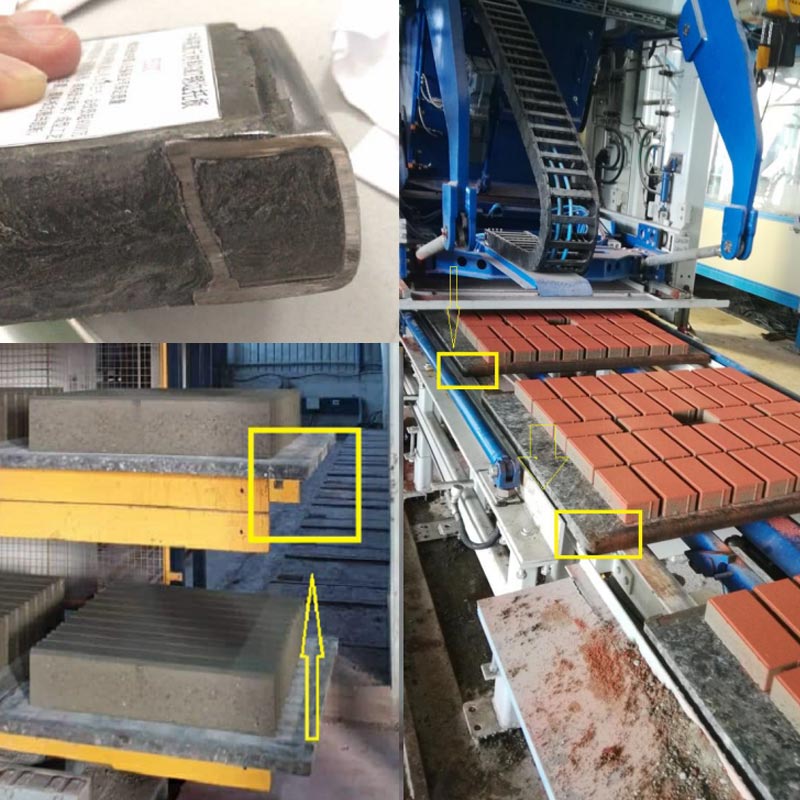
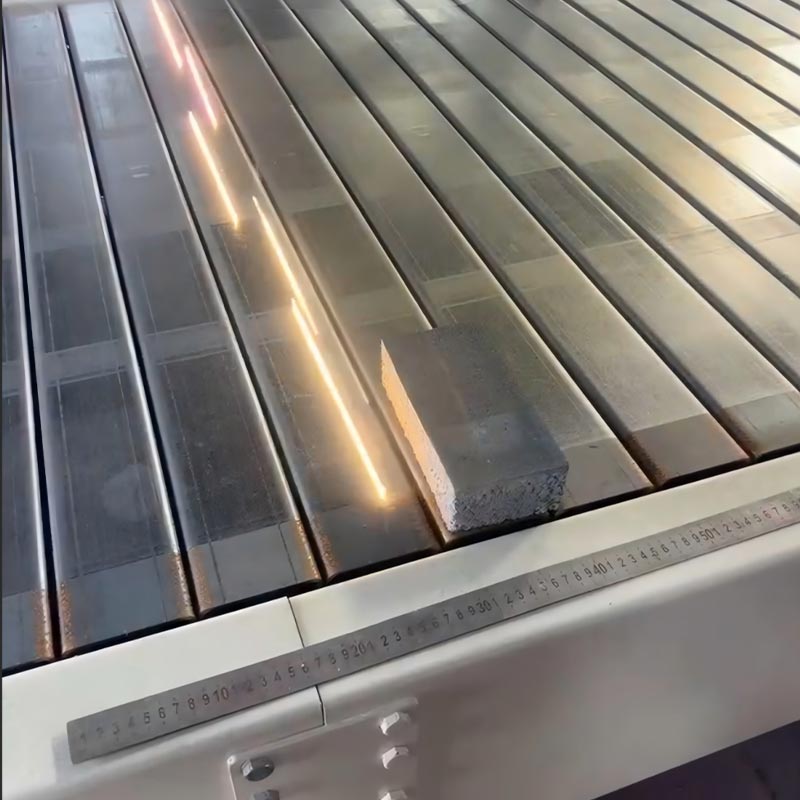
Druhy ocele používané pri výrobe cementobetónových tehlových foriem spadajú do troch širokých kategórií: konštrukčné uhlíkové ocele, mangánové ocele a legované nástrojové ocele. Konštrukčné uhlíkové ocele ako Q235B a Q345B sa používajú na rám formy a základné dosky, kde primárnou požiadavkou je skôr tuhosť a zvárateľnosť ako odolnosť proti opotrebovaniu. Mangánové ocele ako 55# mangán (55Mn) a 16Mn (Q345) sa používajú na dutiny formy, tyče jadra a ubíjacie hlavy, kde sa vyžaduje odolnosť proti opotrebovaniu a húževnatosť. Legované nástrojové ocele ako 42CrMo, Cr12MoV a Hardox sa používajú na aplikácie s vysokým opotrebovaním alebo tam, kde predĺžená životnosť odôvodňuje vyššie náklady na materiál. Nižšie uvedená tabuľka sumarizuje typické aplikácie každej kategórie ocele vo forme na betón na betón.
| Kategória ocele | Typické stupne | Komponent formy | Vyžaduje sa primárna vlastnosť |
| Konštrukčná uhlíková oceľ | Q235B, Q345B | Rám, základná doska | Tuhosť, zvárateľnosť |
| Mangánová oceľ | 55 miliónov, 16Mn (Q345) | Dutina, jadrové tyče, tamper hlava | Odolnosť proti opotrebeniu, húževnatosť |
| Legovaná nástrojová oceľ | 42CrMo, Cr12MoV, Hardox | Vysoko opotrebované vložky, jadrové tyče | Vysoká tvrdosť, predĺžená životnosť |
OPRO Industry Group Co., Ltd.Naša továreň vyberá triedy ocele na základe konkrétnej aplikácie formy, typu bloku a objemu výroby. Na všetky formy nepoužívame jednu oceľ, pretože podmienky opotrebovania sa výrazne líšia medzi výrobou dutých blokov, výrobou dlažby a výrobou obrubníkov. Náš inžiniersky tím spolupracuje s každým zákazníkom, aby určil optimálnu špecifikáciu materiálu pre jeho cementobetónovú formu na tehly.
2. Prečo je mangánová oceľ stále priemyselným štandardom pre rámy foriem?
Mangánová oceľ, najmä 55# mangán (55Mn) a 16Mn (Q345), zostáva priemyselným štandardom pre rámy a dutiny cementobetónových foriem a dutín z niekoľkých dôvodov. Po prvé, ponúka vynikajúcu rovnováhu tvrdosti a húževnatosti. Po tepelnom spracovaní môže 55Mn dosiahnuť povrchovú tvrdosť HRC 58-62, ktorá poskytuje dobrú odolnosť voči abrazívnemu pôsobeniu betónového kameniva. Jeho jadro zároveň zostáva dostatočne pevné na to, aby absorbovalo náraz podbíjacej hlavy a vibrácie blokovacieho stroja bez prasknutia. Po druhé, je ľahko dostupná a relatívne hospodárna v porovnaní s legovanými nástrojovými oceľami. Po tretie, má dobrú zvárateľnosť, čo umožňuje výrobu veľkých rámov foriem a opravu opotrebovaných oblastí.
Obmedzenie 55Mn spočíva v tom, že jeho vytvrditeľnosť je mierna a môže byť náchylný na praskanie počas kalenia vodou, ak tepelné spracovanie nie je starostlivo kontrolované. Preto je proces tepelného spracovania rovnako dôležitý ako samotná kvalita ocele. Forma vyrobená z 55Mn s nedostatočne kontrolovaným tepelným spracovaním nedosiahne svoju plnú tvrdosť, alebo sa v nej môžu vytvoriť praskliny pri kalení, ktoré vedú k predčasnému zlyhaniu. 16Mn (Q345) sa často používa pre ubíjaciu hlavu a ďalšie komponenty, kde sú húževnatosť a zvariteľnosť dôležitejšie ako maximálna tvrdosť. Nižšie uvedená tabuľka porovnáva vlastnosti 55Mn a 16Mn pre aplikácie foriem.
| Nehnuteľnosť | 55 miliónov | 16Mn (Q345) |
| Typická povrchová tvrdosť (po tepelnom spracovaní) | HRC 58-62 | HRC 58-62 (karburizované) |
| Húževnatosť | Mierne | Výborne |
| Zvárateľnosť | Mierne | Dobre |
| Uhasenie rizika trhlín | Stredná až vysoká | Nízka |
| Typický komponent formy | Dutina, jadrové tyče | Tamper hlava, rám |
V našej továrni používame 55 Mn na dutinu formy a jadrové tyče, kde je prioritou odolnosť proti opotrebovaniu, a 16 Mn na ubíjaciu hlavu a komponenty rámu, kde je dôležitejšia pevnosť. Proces tepelného spracovania starostlivo kontrolujeme, aby sme dosiahli špecifikovanú tvrdosť bez zavedenia trhlín pri kalení. Náš tím kontroly kvality overuje tvrdosť každej výrobnej šarže.
3. Kedy legovaná oceľ s vákuovým nauhličovaním odôvodňuje jej vyššie náklady?
Legovaná oceľ s vákuovým nauhličovaním je prémiovou voľbou pre výrobu cementobetónových tehlových foriem. Špecifikuje sa, keď je objem výroby vysoký, kamenivo je vysoko abrazívne alebo bloková konštrukcia vyžaduje formu, ktorá zachováva tesné rozmerové tolerancie počas predĺženej životnosti. Proces nauhličovania vytvára tvrdú povrchovú vrstvu (typicky HRC 60-65) s hĺbkou 1,2-1,35 mm, pričom jadro zostáva húževnaté (HRC 33-40). Táto štruktúra „tvrdý plášť, pevné jadro“ je kľúčom k predĺženiu životnosti formy. Tvrdý povrch odoláva abrazívnemu opotrebovaniu betónu, zatiaľ čo húževnaté jadro absorbuje nárazy a vibrácie bez praskania. Nižšie uvedená tabuľka porovnáva výkonnosť štandardných foriem z mangánovej ocele a vákuovo nauhličených foriem z legovanej ocele.
| Parameter | Štandardná mangánová oceľ | Vákuovo nauhličená legovaná oceľ |
| Tvrdosť povrchu | HRC 58-62 (priebežne kalené alebo povrchové) | HRC 60-65 (karburizované puzdro) |
| Hĺbka prípadu | N/A | 1,2 - 1,35 mm |
| Tvrdosť jadra | HRC 33-40 (typické) | HRC 33-40 (riadené) |
| Typická životnosť | 50 000 - 80 000 cyklov | 90 000 - 100 000+ cyklov |
| Relatívne náklady | Základná línia | o 20-40% vyššie |
V spoločnosti PRO naša továreň používa vákuové nauhličovanie a integrované tepelné spracovanie pre našu prémiovú radu foriem. Proces je riadený nemeckým PE systémom, ktorý monitoruje uhlíkový potenciál a hĺbku puzdra v reálnom čase. Tvrdosť našej doštičky dosahuje 60-65 HRC a hrúbka nauhličovacej vrstvy je 1,2-1,35 mm. Podporujeme to zárukou životnosti až 100 000 cyklov pre naše formy na dlaždice a až 90 000 cyklov pre naše formy na duté bloky. Pre zákazníkov, ktorí vyrábajú vo veľkom objeme, sú vyššie počiatočné náklady na nauhličovanú formu kompenzované zníženou frekvenciou výmeny a kratšími prestojmi.
4. Ako tepelné spracovanie určuje rovnováhu tvrdosti a húževnatosti?
Tepelné spracovanie je proces, ktorý transformuje oceľ zo suroviny na komponent formy odolný voči opotrebovaniu. Cieľom je dosiahnuť tvrdý povrch, ktorý odoláva oderu pri zachovaní húževnatého jadra, ktoré odoláva praskaniu. Dva najbežnejšie procesy tepelného spracovania pre formy na cementobetónové tehly sú vytvrdzovanie a nauhličovanie. Priebežné kalenie zahŕňa zahriatie ocele na austenitizačnú teplotu, jej ochladenie v oleji alebo vode a jej popustenie na požadovanú tvrdosť. Nauhličovanie zahŕňa zahrievanie ocele v atmosfére bohatej na uhlík, čo umožňuje uhlíku difundovať do povrchu a potom kalenie a popúšťanie. Nižšie uvedená tabuľka porovnáva tieto procesy.
| Tepelné spracovanie | Proces | Dosiahnutá tvrdosť | Výhoda | Obmedzenie |
| Cez kalenie | Zahriať, uhasiť, temperovať | HRC 58-62 (uniforma) | Jednoduché, jednotné vlastnosti | Jadro môže byť príliš tvrdé, krehké |
| Nauhličovanie | Teplo v uhlíkovej atmosfére, kalenie, temperovanie | HRC 60-65 (povrch), HRC 33-40 (jadro) | Tvrdý povrch, pevné jadro | Zložitejšie, vyššie náklady |
| Nitridácia | Teplo v dusíkovej atmosfére | HRC 60-65 (povrch) | Nízke skreslenie, vysoká tvrdosť | Tenké puzdro, nie pre veľký vplyv |
V našej továrni používame vákuové nauhličovanie pre naše prémiové komponenty foriem a kontrolované kalenie pre naše štandardné komponenty z mangánovej ocele. Tvrdosť a hĺbku puzdra po tepelnom spracovaní overujeme pomocou kalibrovaných tvrdomerov a metalografickej kontroly. Naším cieľom je zabezpečiť, aby každá forma na betónové tehly, ktorú vyrábame, mala správny pomer tvrdosti a húževnatosti pre zamýšľanú aplikáciu.
5. Aké sú materiálne kompromisy medzi nákladmi a životnosťou?
Výber materiálu pre formu na betónové tehly zahŕňa kompromis medzi počiatočnými nákladmi a životnosťou. Štandardná forma z mangánovej ocele má nižšie počiatočné náklady, ale kratšiu životnosť. Vákuovo nauhličená forma z legovanej ocele má vyššie počiatočné náklady, ale dlhšiu životnosť a nižšiu frekvenciu výmeny. Optimálna voľba závisí od objemu výroby, typu bloku a nákladov na prestoje. Nižšie uvedená tabuľka predstavuje zjednodušené porovnanie celkových nákladov na vlastníctvo pre dutú blokovú formu.
| Nákladový faktor | Štandardná mangánová forma | Vákuovo nauhličená forma |
| Počiatočné náklady na formu | Základná línia | +30 % |
| Životnosť (cykly) | 60 000 - 80 000 | 90 000 - 100 000 |
| Frekvencia výmeny (na 500 000 cyklov) | 6-8 foriem | 5 foriem |
| Prestoje na výmenu | 4-8 hodín | 4-8 hodín |
| Celkové náklady na 500 000 cyklov | Vyššie | Nižšia |
V PRO Industry Group Co., Ltd. pracujeme s našimi zákazníkmi na hodnotení celkových nákladov na vlastníctvo pre ich špecifické výrobné podmienky. Pre závod vyrábajúci vo veľkom objeme s abrazívnym kamenivom je vákuovo nauhličená forma zvyčajne ekonomickejšou voľbou počas životnosti zariadenia. Pre zariadenie s menším objemom alebo menej abrazívnym kamenivom môže postačovať štandardná mangánová forma. Naším cieľom je pomôcť našim zákazníkom vybrať materiál, ktorý poskytuje najlepšiu hodnotu pre ich prevádzku.
6. Ako hodnotíte materiálové nároky dodávateľa foriem?
Hodnotenie materiálových nárokov dodávateľa foriem si vyžaduje viac než len čítanie špecifikačného listu. Kupujúci by si mal overiť kvalitu ocele, proces tepelného spracovania, tvrdosť, hĺbku puzdra a záruku životnosti. Dodávateľ by mal byť schopný poskytnúť materiálové certifikáty, protokoly o skúškach tvrdosti a referencie od zákazníkov s podobnými výrobnými podmienkami. V tabuľke nižšie sú zhrnuté kroky overenia.
| Krok overenia | Čo žiadať | Prečo na tom záleží |
| Overenie akosti ocele | Certifikát o skúške mlyna | Potvrdzuje, že oceľ spĺňa špecifikovanú triedu |
| Overenie tvrdosti | Správa o skúške tvrdosti (HRC) | Potvrdzuje, že tepelné spracovanie dosiahlo cieľ |
| Overenie hĺbky prípadu | Metalografická správa (pre karburizované formy) | Potvrdzuje hrúbku nauhličovacej vrstvy |
| Doživotná záruka | Písomná záruka s obmedzením cyklu | Poskytuje pomoc, ak forma predčasne zlyhá |
| Zákaznícke referencie | Kontakty v podobných výrobných podmienkach | Potvrdzuje výkon v reálnom svete |
V našej továrni poskytujeme kompletnú dokumentáciu pre každú formu na výrobu betónových tehál, ktorú dodávame, vrátane certifikátov o skúške mlyna, správ o tvrdosti a našej písomnej záruky životnosti. Na požiadanie poskytneme aj referencie zákazníkov. Pozývame vás, aby ste si overili naše materiálové nároky podľa týchto kritérií a považovali nás za svojho partnera pre výrobu foriem.
7. Aké sú kľúčové parametre produktu z našej továrne?
Nasledujúca tabuľka uvádza kľúčové parametre produktov pre naše formy na betónové tehly vrátane druhov ocele a procesov tepelného spracovania, ktoré používame. Naša továreň môže tiež prispôsobiť špecifikáciu materiálu tak, aby spĺňala špecifické výrobné požiadavky.
| Parameter | Rozsah špecifikácií | Poznámky |
| Materiál rámu | Q235B, Q345B, 16Mn | Vybrané pre tuhosť a zvárateľnosť |
| Materiál dutiny/jadra | 55 miliónov, 16Mn, legovaná oceľ | Vybrané pre odolnosť proti opotrebovaniu |
| Prémiová možnosť | Vákuovo nauhličená legovaná oceľ | HRC 60-65, hĺbka púzdra 1,2-1,35 mm |
| Tvrdosť povrchu | HRC 58-62 (štandard), HRC 60-65 (prémiové) | Overené po tepelnom spracovaní |
| Tvrdosť jadra | HRC 33-40 | Zachováva húževnatosť |
| Životnosť (štandardná) | 60 000 - 80 000 cyklov | Závisí od typu bloku a podmienok |
| Životnosť (prémiová) | 90 000 - 100 000 cyklov | V záruke na formy na dlaždice a duté bloky |
| Vymeniteľné komponenty | Áno (štruktúra skrutky) | Znižuje prestoje pri údržbe |
| MOQ | 1 sada | Pri veľkých objednávkach možná dohoda |
| Dodacia lehota | 3 - 6 týždňov | Závisí od zložitosti a množstva |
V našej továrni vyrábame naše formy na cementobetónové tehly, ktoré spĺňajú tieto a ďalšie špecifikácie. Môžeme prispôsobiť kvalitu ocele, tepelné spracovanie a záruku životnosti tak, aby vyhovovali vašim špecifickým požiadavkám. Náš systém kontroly kvality zahŕňa kontrolu surovín, kontrolu počas procesu a konečnú kontrolu pred odoslaním. Naším cieľom je poskytovať našim zákazníkom vysokokvalitné formy, ktoré poskytujú spoľahlivý výkon a dlhú životnosť.
8. Často kladené otázky (FAQ)
Otázka 1: Aký je najlepší oceľový materiál pre cementobetónovú tehlovú formu?
Odpoveď: Najlepší materiál závisí od výrobných podmienok. Pre štandardnú výrobu s miernym objemom ponúka 55# mangánová oceľ so správnym tepelným spracovaním dobrú rovnováhu medzi tvrdosťou, húževnatosťou a cenou. Pre veľkoobjemovú výrobu s abrazívnym kamenivom poskytuje vákuovo nauhličená legovaná oceľ tvrdší povrch a dlhšiu životnosť. V PRO Industry Group Co., Ltd. pomáhame zákazníkom vybrať správny materiál na základe ich typu bloku, objemu výroby a nákladových cieľov.
Otázka 2: Prečo potrebuje 55# mangánová oceľ starostlivé tepelné spracovanie?
Odpoveď: Mangánová oceľ 55# má miernu kaliteľnosť a tendenciu praskať počas kalenia vodou, ak proces nie je starostlivo kontrolovaný. Tepelné spracovanie musí dosiahnuť cieľovú tvrdosť povrchu (HRC 58-62) bez vzniku trhlín pri kalení. V našej továrni riadime rýchlosť ohrevu, teplotu kalenia a cyklus popúšťania, aby sme zabezpečili, že forma dosiahne špecifikovanú tvrdosť pri zachovaní svojej húževnatosti.
Otázka 3: Ako vákuové nauhličovanie predlžuje životnosť formy?
Odpoveď: Vákuové nauhličovanie vytvára tvrdú povrchovú vrstvu (HRC 60-65) s hĺbkou 1,2-1,35 mm, pričom jadro zostáva húževnaté (HRC 33-40). Táto štruktúra "tvrdá škrupina, pevné jadro" odoláva abrazívnemu opotrebovaniu na povrchu a zároveň absorbuje nárazy a vibrácie bez praskania. Výsledkom je forma, ktorá vydrží 90 000 až 100 000 cyklov v porovnaní so 60 000 až 80 000 cyklami pri štandardnej mangánovej forme.
Otázka 4: Dá sa opraviť opotrebovaná forma?
Odpoveď: V niektorých prípadoch je možné opotrebovanú formu opraviť zváraním a opätovným obrábaním. Proces opravy však môže ovplyvniť tepelné spracovanie a rozmerovú presnosť formy. Pre vysoko presné formy alebo formy s rozsiahlym opotrebovaním je výmena často ekonomickejšou voľbou. Naša konštrukcia vymeniteľných komponentov umožňuje výmenu opotrebovaných tyčí jadra a vložiek bez výmeny celej zostavy formy.
Otázka 5: Aká je typická životnosť cementobetónovej tehlovej formy?
Odpoveď: Životnosť závisí od triedy ocele, tepelného spracovania, typu bloku, abrazivity kameniva a údržby. Štandardné mangánové formy zvyčajne vydržia 60 000 až 80 000 cyklov. Formy z vákuovo nauhličenej zliatiny môžu vydržať 90 000 až 100 000 cyklov alebo viac. V PRO Industry Group Co., Ltd. poskytujeme písomnú záruku životnosti našich foriem na základe špecifikovaného materiálu a použitia.
9. Záver
Výber oceľového materiálu je jedným z najdôležitejších rozhodnutí pri obstarávaní cementobetónových tehlových foriem. Správna trieda ocele v kombinácii so správnym tepelným spracovaním určuje, či forma dosiahne svoju menovitú životnosť alebo predčasne zlyhá. Mangánové ocele ako 55Mn a 16Mn ponúkajú overenú rovnováhu medzi výkonom a nákladmi pre štandardné aplikácie. Vákuovo nauhličené legované ocele poskytujú predĺženú životnosť pre veľkoobjemovú abrazívnu výrobu. Kľúčové je zosúladiť materiál s výrobnými podmienkami a overiť materiálové nároky dodávateľa prostredníctvom dokumentácie a referencií. V PRO Industry Group Co., Ltd. má naša továreň viac ako 15-ročné skúsenosti s výrobou foriem a spolupracujeme s našimi zákazníkmi na výbere optimálnej špecifikácie materiálu pre ich konkrétnu aplikáciu.
Či už vyrábate duté tvárnice, dlažby, obrubníky alebo špecializované betónové výrobky, pozývame vás, aby ste nás kontaktovali a prediskutovali vaše požiadavky. Môžeme poskytnúť materiálové certifikáty, správy o tvrdosti a záruky životnosti. Náš záväzok ku kvalite a spokojnosti zákazníkov z nás urobil dôveryhodného partnera pre blokové závody po celom svete.
Kontaktujte PRO Industry Group Co., Ltdaby sme prediskutovali vaše požiadavky na cementobetónové formy a zistili, ako môže náš výber materiálov zlepšiť efektivitu vašej výroby a životnosť formy.
Predchádzajúce :
-
Súvisiace správy
- Ako ovplyvňuje presnosť formy na betónové tehly kvalitu hotových tehál?
- Čo robí prispôsobenú formu na betón tou správnou voľbou pre konzistentnú výrobu?
- Stroj na otryskávanie betónu a tehál v porovnaní s tradičnými metódami povrchovej úpravy: Ktoré riešenie je efektívnejšie?
- Ako si vybrať správnu formu na betónové tehly pre krajinné projekty
- Stoja vás drevené palety z cementových tehál viac, ako si myslíte?
- Prečo si vybrať miešačku na betón pre efektívne stavebné projekty?
Nechajte mi správu